
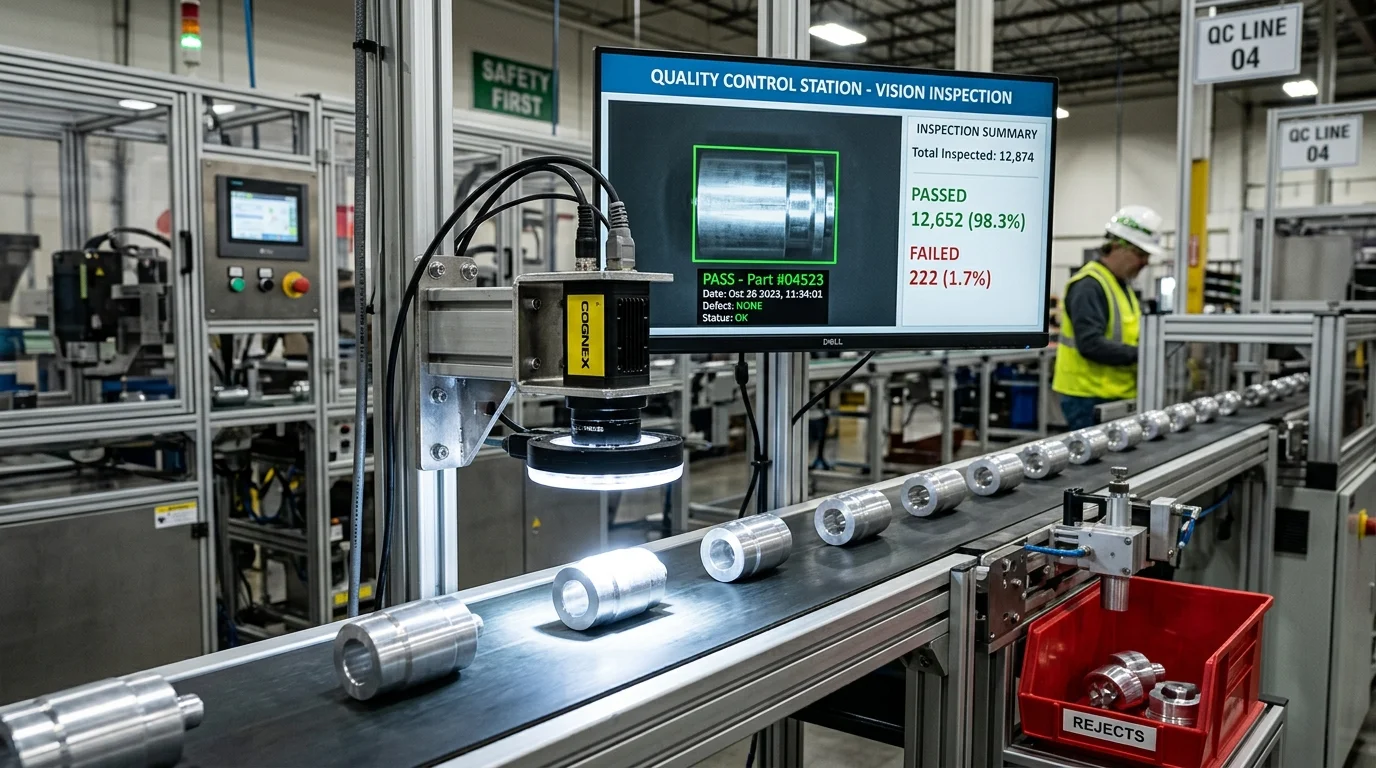
Dalam rantai pasok industri modern, konsistensi mutu produk menjadi faktor penentu reputasi manufaktur. Penerapan machine vision untuk quality control (QC) hadir sebagai solusi strategis untuk menggantikan metode inspeksi manual berbasis sampel dengan pemeriksaan visual otomatis 100% pada lini produksi yang bergerak dinamis.
Melalui kombinasi sensor kamera industri, pencahayaan terarah, dan perangkat lunak pemrosesan citra, machine vision memungkinkan evaluasi kualitas produk dilakukan secara objektif, berulang (repeatable), dan terdokumentasi secara digital secara real-time.
1. Apa Itu Machine Vision Quality Control?
Machine vision quality control adalah sistem inspeksi kualitas terotomasi yang memanfaatkan teknologi penglihatan komputer untuk memeriksa, mengukur, dan memverifikasi kesesuaian produk manufaktur terhadap standar spesifikasi mutu yang telah ditetapkan.
Berbeda dari inspeksi manusia yang rentan mengalami penurunan akurasi akibat kelelahan mata, pergantian shift kerja, atau bias persepsi visual subjektif, sistem vision mengevaluasi setiap unit produk dengan kriteria matematis yang seragam dan tidak berubah sepanjang siklus produksi berlangsung.
2. Alur Proses Inspeksi Mutu Berbasis Machine Vision
Sistem quality control berbasis vision beroperasi melalui tahapan kerja deterministik yang berlangsung dalam rentang waktu milidetik:
- Deteksi dan Pemicu (Trigger): Sensor eksternal mendeteksi kehadiran produk pada stasiun QC dan mengirimkan sinyal pemicu ke kamera industri.
- Akuisisi Citra (Image Acquisition): Kamera membuka eksposur dan pencahayaan strobing menyala secara terkoordinasi untuk menangkap citra tajam tanpa efek blur.
- Pemrosesan Awal (Pre-processing): Citra disaring untuk meningkatkan kontras tepi objek dan mereduksi noise optik dari lingkungan sekitar.
- Ekstraksi dan Analisis Fitur: Algoritma vision melakukan pengukuran dimensi, pencocokan pola, ekstraksi warna, atau pemeriksaan integritas bentuk sesuai parameter toleransi.
- Pengambilan Keputusan (Decision Logic): Sistem menentukan status produk secara biner: Lulus (OK/Pass) atau Gagal (NG/Fail).
- Aksi Aktuator dan Pencatatan Data: Sinyal dikirimkan ke PLC untuk memisahkan produk NG melalui aktuator penolak, sementara data inspeksi dicatat ke sistem pelaporan.
3. Jenis Inspeksi Quality Control yang Umum Diotomasi
Machine vision dapat diterapkan untuk mengotomasi berbagai jenis tugas pemeriksaan mutu di lini produksi:
Deteksi Cacat Permukaan (Surface Defect Detection)
Pemeriksaan terhadap anomali fisik pada material seperti goresan, penyok, pori-pori, retakan halus, dan noda warna pada produk logam, plastik, kaca, tekstil, maupun kemasan.
Pengukuran Dimensi Geometris (Dimensional Metrology)
Pengukuran jarak antar lubang, diameter luar dan dalam, sudut tekukan, ketebalan profil, dan kerataan komponen secara non-kontak dengan presisi hingga tingkat fraksi milimeter.
Verifikasi Kelengkapan dan Perakitan (Assembly Verification)
Pemeriksaan keberadaan (presence/absence) dan ketepatan orientasi komponen, seperti verifikasi keberadaan baut, seal karet, ring penahan, tutup pelindung, atau stiker segel sebelum part dirakit lebih lanjut.
Pemeriksaan Label, Kemasan, dan Kode Traceability
Verifikasi kelurusan posisi label, pemeriksaan kualitas penyegelan kantong, serta pembacaan karakter tanggal kedaluwarsa (OCR) dan kode batang 1D/2D untuk memastikan keterbacaan data rantai distribusi.
4. Integrasi Stasiun QC Vision dengan Sistem Otomasi Pabrik
Agar sistem quality control memberikan dampak nyata terhadap efisiensi lini, stasiun vision harus terhubung secara mulus dengan sistem kendali mesin pabrik:
- Komunikasi PLC: Vision controller mengirimkan hasil keputusan inspeksi melalui sinyal digital atau protokol industri standar tergantung pada arsitektur kontroler yang digunakan.
- Mekanisme Rejector Fisik: Produk yang teridentifikasi cacat langsung disingkirkan dari konveyor utama menggunakan aktuator pneumatik (pusher), nozzle semprotan udara bertekanan (air blow), atau pintu pembelok (diverter gate).
- Pelacakan Encoder: Pada konveyor berkecepatan bervariasi, pergerakan part dari titik kamera hingga titik rejector disinkronkan menggunakan sensor rotary encoder agar aktuator aktif tepat pada posisi part yang cacat.
5. Faktor Penentu Keberhasilan Implementasi QC Vision
Mengembangkan sistem kontrol kualitas visual yang stabil di lingkungan industri membutuhkan perhatian mendalam terhadap beberapa aspek teknis:
- Stabilitas Pencahayaan: Menjaga intensitas cahaya konstan dan mencegah pengaruh pantulan cahaya lampu ruangan yang berubah-ubah antar siang dan malam.
- Kekokohan Mekanikal: Memastikan dudukan kamera dan konveyor stabil serta bebas dari getaran mesin yang dapat menggeser fokus atau orientasi sudut pandang kamera.
- Definisi Standar Cacat yang Jelas: Menentukan batas toleransi ukuran cacat minimum yang dapat diterima dan tidak dapat diterima berdasarkan sampel produk aktual.
- Kualitas Optik dan Sensor: Menggunakan kombinasi machine vision camera dan lensa industri yang memiliki distorsi rendah.
6. Solusi Inspeksi Mutu Bersama PT Berkah Solusi Mandiri
PT Berkah Solusi Mandiri (BSM) mendampingi perusahaan manufaktur dalam mengintegrasikan solusi machine vision quality control yang disesuaikan dengan alur lini produksi pabrik. Kami mengevaluasi sampel produk nyata dan melakukan verifikasi metode inspeksi sebelum sistem dipasang secara permanen di lapangan.
Pelajari lebih lanjut mengenai sistem kamera inspeksi industri, telusuri ragam perangkat optik pada katalog produk Hikrobot, dan pelajari bagaimana solusi machine vision Hikrobot dapat diintegrasikan. Rekam jejak implementasi kami dapat Anda lihat pada halaman portfolio project machine vision BSM, serta panduan komprehensif pada pilar Machine Vision & Kamera Inspeksi Industri Indonesia.
7. Kesimpulan
Penerapan machine vision untuk quality control memberikan transparansi kualitas produksi, mencegah lolosnya produk cacat ke tangan pelanggan, dan menghasilkan data analitis yang bermanfaat untuk perbaikan proses berkelanjutan. Dengan integrasi yang tepat, sistem ini menjadi aset berharga dalam menjaga daya saing industri manufaktur modern.
8. Konsultasi Sistem Quality Control Otomatis
Apabila lini produksi Anda membutuhkan automasi inspeksi visual untuk meningkatkan konsistensi mutu, silakan hubungi PT Berkah Solusi Mandiri untuk sesi konsultasi teknis dan pengujian sampel awal.