
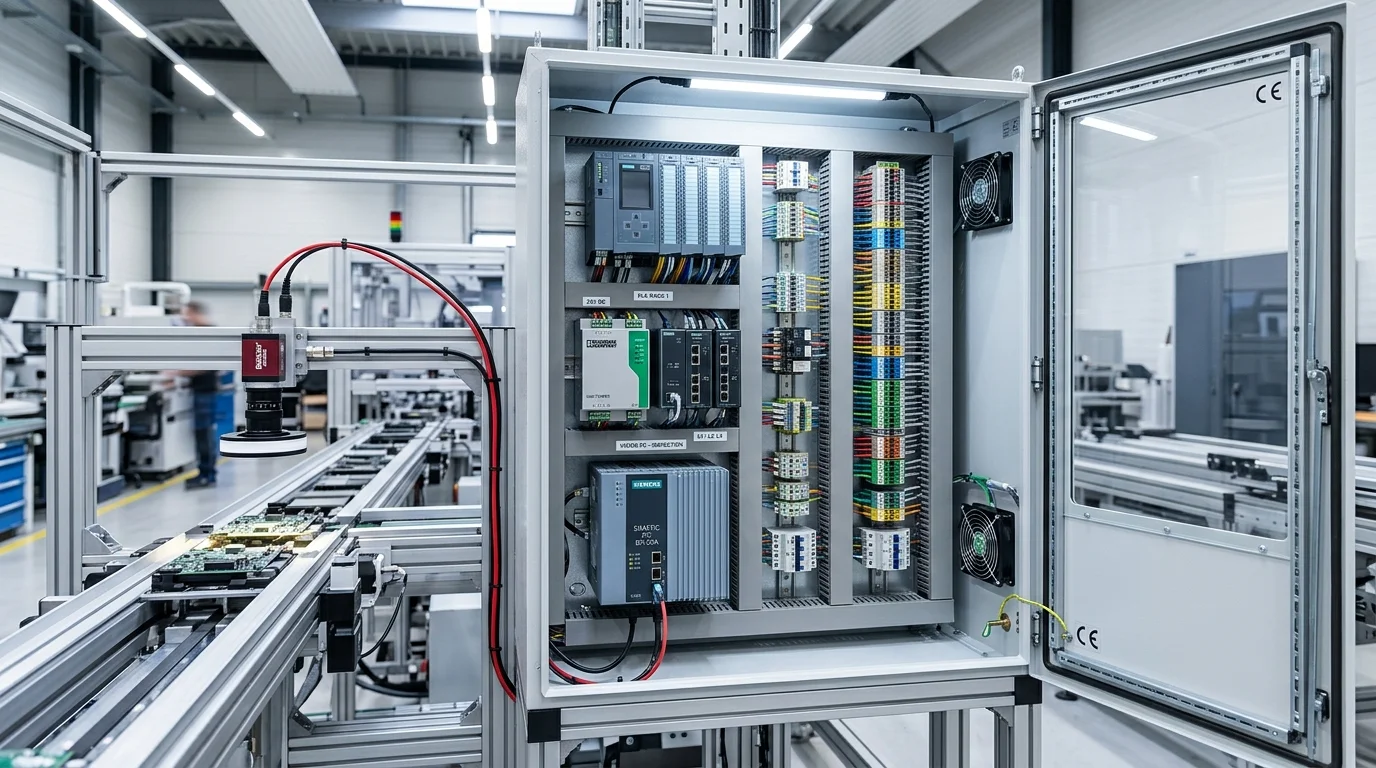
Sistem machine vision tidak dapat berdiri sendiri di lantai pabrik; nilainya ditentukan oleh seberapa baik sistem tersebut berinteraksi dengan infrastruktur otomasi lini produksi. Integrasi machine vision dengan PLC (Programmable Logic Controller) merupakan jembatan kritis yang mengubah hasil analisis citra menjadi tindakan fisik nyata di lini perakitan.
Melalui arsitektur integrasi yang terencana dengan baik, keputusan inspeksi visual dapat langsung mengendalikan aktuator pemilah part, menghentikan konveyor saat terjadi anomali kritis, serta menyelaraskan ritme kerja mesin dengan aliran material produksi.
1. Mengapa Machine Vision Perlu Terintegrasi dengan Sistem Otomasi?
Kamera dan software vision bertindak sebagai "mata dan otak analitis" yang memproses citra dan menentukan status produk (OK/NG). Namun, sistem vision tidak memiliki daya fisik untuk menghentikan mesin atau memindahkan produk yang cacat.
Di sinilah PLC berperan sebagai "tulang punggung kendali" yang menerima sinyal dari controller vision, mengoordinasikan waktu aktivasi aktuator pneumatik atau motor listrik, serta mengamankan interlock keselamatan lini produksi secara deterministik.
2. Alur Kerja Siklus Integrasi Vision - Otomasi
Interaksi antara sistem vision dan sistem kontrol otomasi berlangsung dalam urutan tahapan yang tersinkronisasi presisi:
- Sinyal Part Detection: Sensor photoelectric atau proximity mendeteksi produk melintas dan mengirimkan sinyal masukan ke PLC dan kamera secara simultan.
- Pemicu Pengambilan Gambar (Camera Trigger): Kamera menerima pulsa hardware trigger optocoupler digital dan mengaktifkan eksposur bersamaan dengan strobing lampu dalam skala waktu mikrodetik.
- Pemrosesan Gambar (Vision Processing): Software vision menganalisis citra produk terhadap batas toleransi kualitas. Selama proses ini berlangsung, sistem vision dapat mengirimkan sinyal status "Busy" ke PLC.
- Hasil Evaluasi (Inspection Result): Begitu evaluasi selesai, sistem vision mengirimkan sinyal biner "Pass/OK" atau "Fail/NG" ke PLC, terkadang disertai koordinat posisi part (X, Y, Theta) jika digunakan untuk pemandu robot.
- Eksekusi Penolakan (Reject Actuation): PLC mengaktifkan aktuator mekanis penolak tepat saat part yang cacat melintasi stasiun pemilahan.
3. Metode Komunikasi Antara Vision Controller dan PLC
Komunikasi data antara vision controller dengan PLC dapat diwujudkan melalui beberapa metode antarmuka, tergantung pada kebutuhan sistem dan perangkat yang digunakan pada lini pabrik:
Digital Discrete I/O (24VDC)
Metode paling mendasar dan sangat cepat untuk pertukaran sinyal biner sederhana seperti trigger input, busy output, pass output, dan fail output. Menggunakan modul I/O terisolasi optocoupler untuk melindungi perangkat dari lonjakan tegangan dan gangguan interferensi di lantai pabrik.
Protokol Fieldbus dan Ethernet Industri
Untuk pertukaran data yang lebih kaya—seperti transfer nilai pengukuran dimensi, string hasil pembacaan OCR, atau perubahan resep model inspeksi—komunikasi jaringan industri digunakan. Pilihan protokol meliputi Modbus TCP, EtherNet/IP, PROFINET, atau komunikasi raw TCP/IP socket, yang dapat diintegrasikan sesuai arsitektur otomasi yang digunakan oleh sistem pengendali pabrik.
4. Pelacakan Konveyor dan Sinkronisasi Jarak (Shift Register Tracking)
Dalam banyak aplikasi, stasiun kamera inspeksi tidak dapat diletakkan bersebelahan langsung dengan aktuator penolak fisik karena keterbatasan ruang mekanis. Untuk mengatasi jarak jeda ini:
- Sebuah rotary encoder dipasang pada konveyor untuk membaca pulsa jarak tempuh pergerakan sabuk.
- PLC mencatat hasil inspeksi vision ke dalam antrean logika (shift register / FIFO queue).
- Ketika produk cacat menempuh jarak tertentu dan tiba tepat di depan mekanisme penolak, PLC mengaktifkan aktuator pneumatic pusher atau air blow dengan ketepatan posisi yang akurat.
5. Peran Panel Kontrol dan Antarmuka Pengguna (HMI)
Integrasi yang baik selalu memprioritaskan kemudahan operasional bagi teknisi dan operator pabrik:
- Panel Kontrol Listrik Rapi: Penataan kabel sinyal vision, catu daya 24V stabil, dan grounding yang baik di dalam kabinet panel untuk mencegah gangguan noise.
- Tampilan HMI Terpadu: Operator dapat memantau status inspeksi, melihat hitungan produk OK/NG harian, dan memilih resep produk baru langsung dari panel HMI tanpa harus mengakses komputer vision internal.
6. Kapan Perusahaan Membutuhkan System Integrator?
Mengintegrasikan kamera inspeksi dengan PLC bukan sekadar menyambungkan kabel komunikasi. Diperlukan keahlian multidisiplin yang mencakup perhitungan optik kamera, perancangan mekanikal dudukan, pemrograman logika ladder PLC, manajemen waktu siklus produksi (cycle time), serta penanganan keselamatan mesin.
Bermitra dengan system integrator berpengalaman memastikan bahwa solusi machine vision terpasang secara kokoh, andal, dan siap mendukung target kapasitas produksi pabrik Anda.
7. Solusi Integrasi Otomasi Bersama PT Berkah Solusi Mandiri
Sebagai perusahaan spesialis otomasi industri dan machine vision di Indonesia, PT Berkah Solusi Mandiri (BSM) membantu industri merancang dan mengintegrasikan stasiun inspeksi visual secara komprehensif ke sistem kelistrikan dan PLC pabrik Anda.
Pelajari sistem kamera inspeksi industri, pahami pemilihan sensor pada machine vision camera, tinjau metodologi pada machine vision quality control, serta amati integrasi deteksi anomali pada defect detection machine vision.
Anda dapat meninjau rekam jejak instalasi otomasi kami pada halaman portfolio project machine vision BSM, serta membaca panduan arsitektur lengkap pada pilar Machine Vision & Kamera Inspeksi Industri Indonesia.
8. Kesimpulan
Integrasi yang harmonis antara machine vision dan PLC mengubah data penglihatan mesin menjadi tindakan otomatis yang presisi. Dengan arsitektur komunikasi yang tepat dan sinkronisasi konveyor yang akurat, otomatisasi kendali mutu di lini perakitan dapat beroperasi secara optimal dan stabil.
9. Konsultasi Integrasi Machine Vision & Otomasi
Jika lini perakitan atau mesin di pabrik Anda memerlukan integrasi sistem machine vision dengan kontrol PLC, silakan hubungi PT Berkah Solusi Mandiri untuk mendiskusikan arsitektur sistem bersama tim engineering kami.