
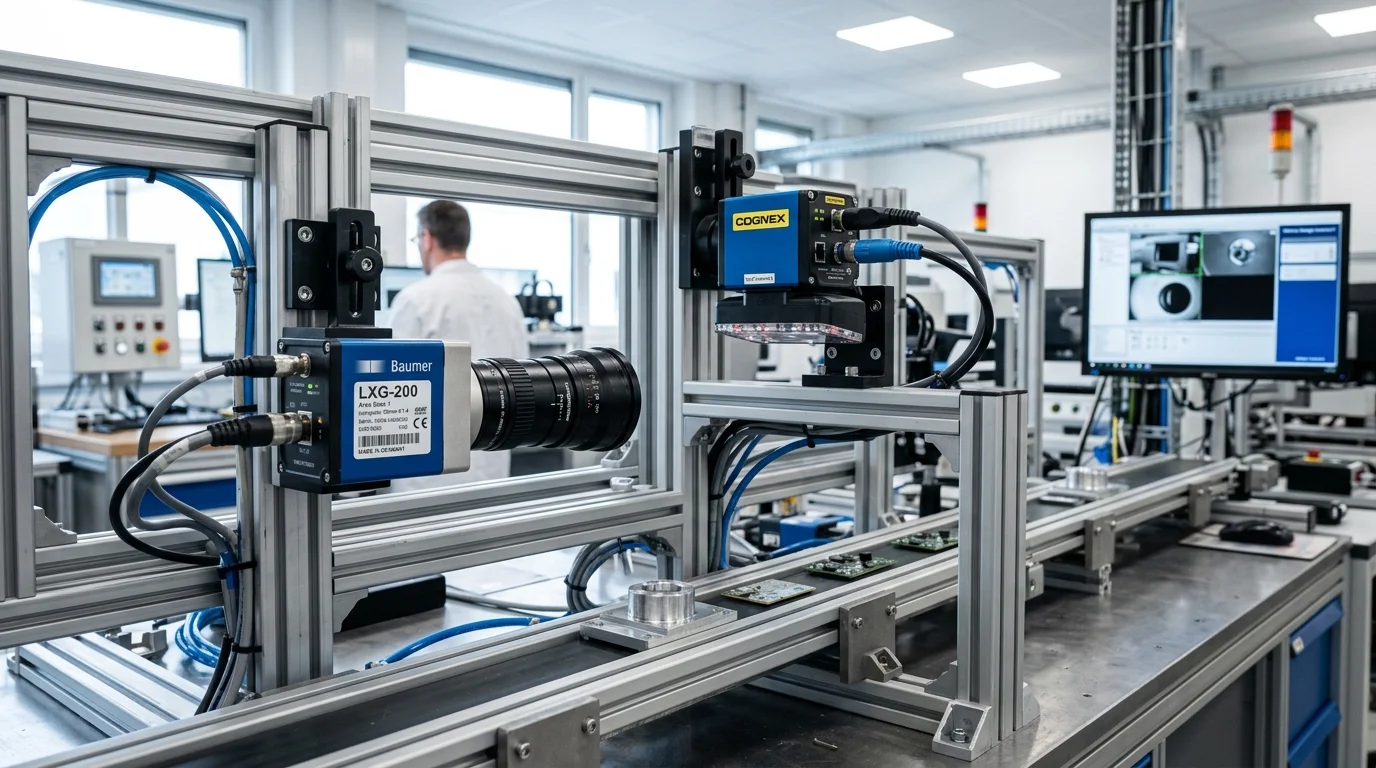
Dalam ekosistem otomatisasi manufaktur dan inspeksi visual modern, machine vision camera memegang peranan krusial sebagai sensor penangkap informasi optik. Kamera industri ini dirancang untuk bekerja secara deterministik pada lini produksi berkecepatan tinggi, mengubah karakteristik fisik produk manufaktur menjadi data citra beresolusi tinggi tanpa kompresi untuk dianalisis oleh sistem komputer.
Berbeda dengan kamera komersial biasa, kamera industri dirancang dengan ketahanan tinggi (industrial grade) terhadap getaran mesin, debu, panas, dan interferensi elektromagnetik. Pemahaman mendalam mengenai jenis kamera, parameter sensor, dan cara pemilihannya merupakan fondasi penting dalam membangun sistem inspeksi visual yang andal.
1. Apa Itu Machine Vision Camera?
Machine vision camera adalah perangkat kamera khusus yang dioptimalkan untuk keperluan otomasi industri, pemrosesan citra mesin, dan kendali mutu otomatis. Kamera ini menangkap data citra mentah (raw image data) secara cepat dan konsisten, kemudian mentransfernya ke vision controller atau industrial PC melalui antarmuka komunikasi berkecepatan tinggi.
Fokus utama dari kamera machine vision bukanlah menghasilkan foto estetik bagi mata manusia, melainkan menghasilkan data piksel dengan kontras dan linearitas tinggi yang memudahkan algoritma pemrosesan citra dalam mengekstrak fitur geometris, tepi objek, kecacatan permukaan, maupun kode identifikasi.
2. Perbedaan Machine Vision Camera dengan Kamera CCTV
Meskipun sama-sama menangkap citra visual, terdapat perbedaan mendasar antara kamera machine vision dengan kamera pengawas (CCTV) dalam konteks operasional pabrik:
- Mekanisme Shutter: Machine vision camera umumnya menggunakan global shutter di mana seluruh piksel terekspos secara simultan, sehingga objek bergerak cepat tidak mengalami distorsi geometris. Sebaliknya, CCTV menggunakan rolling shutter yang rentan menghasilkan efek jello saat objek bergerak melintas.
- Kompresi Citra: CCTV menggunakan kompresi video tinggi (H.264/H.265) yang dapat menghilangkan detail mikro dan batas tepi objek. Kamera industri mentransfer citra tanpa kompresi untuk mempertahankan akurasi pengukuran sub-piksel.
- Sinkronisasi dan Trigger: Kamera industri memiliki input/output perangkat keras (hardware trigger optocoupler) dengan respons latensi dalam skala mikrodetik untuk sinkronisasi presisi dengan sensor kedatangan produk.
- Dukungan Integrasi: Kamera machine vision dirancang untuk berinteraksi langsung dengan sistem otomasi, software vision, dan PLC.
3. Jenis-Jenis Machine Vision Camera
Kamera industri dikelompokkan ke dalam beberapa arsitektur utama berdasarkan teknologi sensor dan metode pemindaiannya:
Area Scan Camera
Area scan camera adalah jenis yang paling banyak digunakan. Kamera ini memiliki sensor berbentuk matriks dua dimensi (panjang dan lebar) yang menangkap seluruh area bidang pandang dalam satu waktu eksposur. Tipe ini sangat cocok untuk memeriksa objek diskrit yang posisinya dapat dihentikan sejenak atau objek yang melintas pada konveyor dengan kecepatan sedang.
Line Scan Camera
Line scan camera hanya memiliki satu baris piksel linear (1D). Citra dua dimensi dihasilkan dari pergerakan terus-menerus antara objek dan kamera, mirip prinsip kerja pemindai (scanner). Kamera ini merupakan pilihan standar untuk menginspeksi material yang diproduksi secara kontinyu tanpa putus, seperti lembaran baja, kertas, film plastik, tekstil, atau objek silindris yang diputar.
Smart Camera
Smart camera menggabungkan sensor gambar, lensa, pencahayaan, prosesor pemrosesan citra, dan antarmuka I/O dalam satu housing terpadu. Keunggulannya adalah bentuk yang ringkas dan kemudahan konfigurasi tanpa memerlukan PC terpisah, ideal untuk stasiun inspeksi mandiri dengan fungsi spesifik seperti presence sensing atau pembacaan barcode.
3D Vision Camera
Menggunakan prinsip triangulasi laser, stereo vision, atau structured light untuk menangkap informasi kedalaman dan kontur tiga dimensi. Kamera 3D digunakan untuk memeriksa ketinggian komponen, volume, kerataan permukaan, serta aplikasi pemandu robot (robot guidance).
4. Parameter Kunci dalam Memilih Kamera Industri
Untuk menentukan kamera yang tepat pada lini produksi, beberapa parameter teknis berikut perlu dievaluasi secara sistematis:
Resolusi Sensor
Resolusi menyatakan jumlah piksel horizontal dan vertikal pada sensor. Penentuan resolusi harus mempertimbangkan ukuran Field of View (FOV) dan fitur atau cacat terkecil yang ingin dideteksi. Secara umum, fitur terkecil membutuhkan representasi minimal 3 hingga 5 piksel agar dapat diukur atau dideteksi secara stabil oleh algoritma vision.
Frame Rate dan Kecepatan Shutter
Frame rate (frame per detik / FPS) menentukan berapa banyak gambar yang dapat ditangkap dalam satu detik. Nilai ini harus diselaraskan dengan kecepatan pergerakan konveyor dan cycle time produksi agar tidak ada produk yang terlewat tanpa terinspeksi. Kecepatan shutter yang sangat singkat juga dibutuhkan untuk membekukan pergerakan part tanpa motion blur.
Monochrome vs Color
Sensor monokrom (hitam-putih) umumnya lebih disukai untuk aplikasi pengukuran dimensi dan deteksi cacat karena tidak memiliki filter warna Bayer, menghasilkan sensitivitas cahaya lebih tinggi dan ketajaman kontras tepi yang lebih baik. Kamera warna digunakan saat klasifikasi produk atau deteksi cacat memang bergantung pada perbedaan spektrum warna.
Antarmuka Komunikasi (Interface)
Transfer data citra dari kamera ke unit pemroses dapat menggunakan beberapa standar antarmuka industri yang umum, seperti Gigabit Ethernet (GigE Vision) untuk jarak transmisi hingga 100 meter, USB 3.0 (USB3 Vision) untuk kemudahan plug-and-play berkecepatan tinggi pada jarak pendek, atau CoaXPress untuk aplikasi berkecepatan dan resolusi sangat tinggi. Pemilihan antarmuka bergantung pada kebutuhan throughput data dan arsitektur instalasi di lapangan.
5. Keterkaitan Kamera dengan Ekosistem Machine Vision
Kamera industri tidak dapat bekerja optimal secara terisolasi. Kamera harus dipadukan secara harmonis dengan lensa optik yang sesuai, pencahayaan khusus machine vision, serta perangkat lunak pemrosesan citra.
Kamera bertindak sebagai penangkap data optik, sementara software vision bertindak sebagai penganalisis logika. Sebagai contoh, dalam sistem kamera inspeksi industri, hasil evaluasi citra diolah secara deterministik untuk menghasilkan sinyal keputusan yang diteruskan ke sistem otomasi pabrik.
6. Penerapan Machine Vision Camera di Berbagai Industri
Pemanfaatan kamera industri mencakup spektrum manufaktur yang luas:
- Manufaktur Otomotif: Pengecekan dimensi presisi komponen mesin, verifikasi posisi perakitan part, dan inspeksi pengelasan.
- Elektronik & Semikonduktor: Pemeriksaan tata letak komponen SMT pada PCB, inspeksi pin konektor, dan deteksi keretakan wafer silikon.
- Industri Makanan & Minuman: Pemeriksaan level pengisian cairan botol, verifikasi penutupan tutup kemasan, dan inspeksi integritas segel.
- Farmasi & Medis: Verifikasi blister pack obat, inspeksi partikel asing pada ampul cairan, dan pembacaan kode serialisasi kemasan.
7. Solusi dan Integrasi Kamera Industri Bersama BSM
Sebagai integrator sistem otomasi dan machine vision di Indonesia, PT Berkah Solusi Mandiri (BSM) membantu industri merancang stasiun inspeksi visual yang terintegrasi dengan lini produksi existing. Pendekatan kami menitikberatkan pada pengujian sampel dan studi kelayakan aplikasi sebelum penentuan perangkat.
Untuk mengeksplorasi ragam perangkat kamera industri, Anda dapat melihat katalog machine vision camera dan mempelajari solusi machine vision Hikrobot yang kami sediakan. Anda juga dapat meninjau rekam jejak implementasi otomasi kami pada halaman portfolio project machine vision BSM, atau membaca panduan komprehensif pada pilar Machine Vision & Kamera Inspeksi Industri Indonesia.
8. Kesimpulan
Memilih machine vision camera yang tepat memerlukan analisis komprehensif terhadap karakteristik produk, kecepatan lini konveyor, kebutuhan resolusi optik, dan kondisi lingkungan pabrik. Dengan pemilihan sensor dan optik yang tepat, sistem inspeksi kamera mampu meningkatkan konsistensi pemeriksaan kualitas dan mendukung kelancaran operasional produksi modern.
9. Konsultasi Pemilihan Kamera Industri
Jika perusahaan Anda sedang merencanakan pengadaan atau integrasi kamera industri untuk lini perakitan dan kontrol kualitas, silakan hubungi PT Berkah Solusi Mandiri untuk mendiskusikan kebutuhan teknis aplikasi Anda bersama tim engineering kami.